Domain bodyshops.de kaufen?
Wir ziehen mit dem Projekt
bodyshops.de um.
Sind Sie am Kauf der Domain
bodyshops.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain bodyshops.de kaufen?
"Welche Faktoren beeinflussen die Formgebung von Gebäuden?"
Die Formgebung von Gebäuden wird von verschiedenen Faktoren beeinflusst, darunter die Funktion des Gebäudes, die Umgebung, in der es sich befindet, und die kulturellen und ästhetischen Vorlieben der Bauherren. Auch technologische Entwicklungen und Baustoffe spielen eine wichtige Rolle bei der Gestaltung von Gebäuden. Letztendlich beeinflussen auch ökonomische Aspekte wie Budget und Baukosten die Formgebung von Gebäuden. **
Wie beeinflusst die Formgebung die Funktionalität eines Objekts?
Die Formgebung eines Objekts bestimmt, wie es benutzt werden kann und wie gut es seine Funktion erfüllt. Eine ergonomische Form kann die Bedienung erleichtern und den Komfort verbessern. Eine durchdachte Formgebung kann auch die Effizienz und Leistung eines Objekts steigern. **

Ähnliche Suchbegriffe für Formgebung
Top-Angebote
Produkte zum Begriff Formgebung:
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter
-
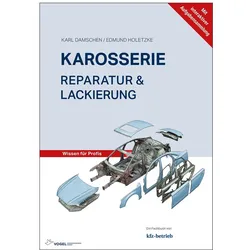
Damschen, Karl: Karosserie Reparatur & LackierungKarosserie Reparatur & Lackierung , Die Reparatur von Karosserie und die Instandhaltung von Fahrzeugen sind wirtschaftlich wichtige Bereiche in der Werkstatt. Eine umfassende Aus- und Weiterbildung ist dabei unverzichtbar, um das betriebswirtschaftliche Potenzial ausschöpfen zu können. In der vollständig überarbeiteten 7. Auflage des Standardwerks "Karosserie Reparatur & Lackierung inkl. Unfallschaden-Abwicklung" wird ausführlich beschrieben, wie beschädigte Fahrzeuge fachgerecht wieder instandgesetzt werden können. Es behandelt alle Schritte einer Autoreparatur bei einem Unfall, beginnend bei den Grundlagen der Karosserie-Reparatur, gefolgt von der Werkstoffkunde, der Kalkulation von Unfallschäden, der Arbeitsplatzgestaltung und dem Werkzeugeinsatz. Zahlreiche praktische Beispiele veranschaulichen dabei die logischen Prozessabläufe. Mit einer neuen Strukturierung des Inhalts in die vier übergeordneten Buchteile I Karosserietechnik II Unfallschaden-Instandsetzungspraxis III Spezial-Reparaturmethoden IV Markt und Betriebsorganisation eignet sich das Buch nun inhaltlich gleichermaßen als Lehrbuch und Nachschlagewerk. NEU: In der 7. Auflage wird es um eine interaktive Aufgabensammlung ergänzt, die über den kostenlosen Onlineservice InfoClick heruntergeladen werden kann. Das Ziel dieses interaktiven PDF-Dokuments ist es, eine aktive und praktische Auseinandersetzung mit dem Lehrstoff zu ermöglichen. Durch das Eintragen eigener Lösungen und die sofortige Überprüfung der Richtigkeit werden Lerneffekt und Verständnis gesteigert. , Poliermaschine > Autopflege & Aufbereitung , Auflage: 7., überarbeitete Auflage, Erscheinungsjahr: 20231215, Produktform: Leinen, Autoren: Damschen, Karl~Holetzke, Edmund, Auflage: 24007, Auflage/Ausgabe: 7., überarbeitete Auflage, Seitenzahl/Blattzahl: 930, Abbildungen: zahlreiche, Keyword: ADAS-Kalibrierung; Abschnittsreparatur; Aerosoldosen; Aluminium; Aluminium-Karosseriebleche; Atemschutzmaßnahmen; Aufspulvorrichtung; Ausbeularbeiten; Ausbeultechniken; Ausbeulwerkzeug; Autoscheibe; Autowaschanlage; Basisfarbe; Beilackieren; Beispritzen; Bionik; Blechteile; CFK; Cabrio-Limousine; Cabriolet; Coupé; Crashmanagement; Decklack; Decklackierung; Deckvermögen; Deformationsverhalten; Draht-Zieh-Methode; Druckgießverfahren; Druckluftanlage; EDV-Schadenkalkulation; Elektronische Karosserievermessung; Erlkönige; Fahrwerksdiagnose; Fahrzeug-Schiebedach; Fahrzeugbestand; Fahrzeugkarosserie; Farbton-Überprüfung; Felgenaufbereitung; Fügegeräte; Fügesymbole; Fügetechniken, Fachschema: Instandhaltung - Instandsetzung~Karosserie - Karosseriebau~Auto / Kraftfahrzeugtechnik~Fahrzeug / Kraftfahrzeug~KFZ~Kraftfahrzeug - Kraftfahrzeugtechnik~Kraftwagen~Reparatur~Technik~Technologie, Fachkategorie: Technisches Handwerk~Technologie, allgemein, Warengruppe: HC/Maschinenbau/Fertigungstechnik, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 244, Breite: 175, Höhe: 45, Gewicht: 2056, Produktform: Gebunden, Genre: Mathematik/Naturwissenschaften/Technik/Medizin,99,80 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
ST | metallisch gefülltes Epoxidharz-System für Reparatur und Formgebung | 0,5 kg | hellgrauWEICON ST eignet sich für vielseitige Reparaturen und Ausbesserungsarbeiten von Maschinenteilen und Werkstücken aus rostfreiem Stahl, wie Tanks, Leitungen, Behälter, Trichter und Flansche. Das Epoxidharz-System kann in der chemischen Industrie, im gesamten Marine- sowie Binnenschifffahrtsbereich, in Abwasseranlagen, in der Papierindustrie und in vielen weiteren Bereichen eingesetzt werden. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 38.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,7 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 96.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,2·1012 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 7300-7900 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Edelstahl Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812943 ISSA-Code: 75.509.34/35 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:50 Mischungsverhältnis nach Volumen: 100:50 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 6 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 4,7 kJ/m2 Schrumpf: 0,14 % Stahl 1.0338 sandgestrahlt: 14.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +48 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1.7 kg/m2 Viskosität der Mischung|bei +25 °C: 550.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +50 °C Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 48.0 MPa67,03 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter
-
F | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,5 kg | aluminium metallicWEICON F ist speziell für Anwendungen an Teilen aus Aluminium, dessen Legierungen, Magnesium und anderen Leichtmetallen geeignet. WEICON F kann für kostengünstige Reparaturen aller Art, zum Ausfüllen von Lunkerstellen an Leichtmetallguss und zur Rekonstruktion von Teilen verwendet werden. Das Epoxidharz-System kann im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 53.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,9 g/cm3 Dichte Harz: 2.1 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,41 ·1012 Ω·m E-Modul (Biege)|DIN EN ISO 178: 5500-5600 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4400 - 5000 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 36 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812921 ISSA-Code: 75.509.09/10 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 12 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:20 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 5 Std. Schrumpf: 0,12 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Topfzeit|bei 20 °C, 500 g Ansatz: 15 Min. Verbrauch|Schichtstärke 1,0 mm: 1,9 kg/m2 Viskosität der Mischung|bei +25 °C: 880.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +51 °C Wärmekapazität|DIN EN ISO 22007-4: 1.02 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 31.0 MPa42,40 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter


-
Wie oft sollte man sein Fahrzeug waschen, um Lack und Karosserie optimal zu pflegen?
Es wird empfohlen, sein Fahrzeug alle 1-2 Wochen zu waschen, um Schmutz und Ablagerungen zu entfernen und den Lack zu schützen. In Regionen mit strengen Wetterbedingungen oder hoher Luftverschmutzung kann es ratsam sein, das Fahrzeug häufiger zu reinigen. Eine regelmäßige Wäsche hilft, Rostbildung und Lackbeschädigungen vorzubeugen und den Wert des Fahrzeugs zu erhalten. **
-
Wie beeinflussen natürliche Prozesse die Formgebung von Landschaften und Organismen? Welche Rolle spielt die natürliche Formgebung bei der Gestaltung der Umwelt?
Natürliche Prozesse wie Erosion, Verwitterung und Plattentektonik formen Landschaften durch die Bildung von Bergen, Tälern und Küstenlinien. Diese Formgebung beeinflusst auch die Entwicklung von Organismen, indem sie Lebensräume und ökologische Nischen schafft. Die natürliche Formgebung spielt eine entscheidende Rolle bei der Gestaltung der Umwelt, da sie die Vielfalt und Stabilität von Ökosystemen beeinflusst und Lebensgrundlagen für Pflanzen, Tiere und Menschen schafft. **
-
Wie entstehen Eiskristalle und welche Faktoren beeinflussen ihre Formgebung?
Eiskristalle entstehen durch die Kristallisation von Wasser bei Temperaturen unter dem Gefrierpunkt. Die Formgebung wird beeinflusst durch die Temperatur, Luftfeuchtigkeit und Bewegung des Wasserdampfs in der Atmosphäre. Die genaue Form eines Eiskristalls hängt von der Anzahl und Anordnung der Wassermoleküle ab. **
-
Wie kann die Formgebung eines Produkts die Funktionalität verbessern?
Durch eine ergonomische Formgebung kann die Benutzerfreundlichkeit erhöht werden, indem sie die Handhabung erleichtert und den Komfort verbessert. Eine optimierte Form kann auch die Effizienz steigern, indem sie die Leistung des Produkts verbessert und mögliche Fehler reduziert. Zudem kann eine ansprechende Formgebung die Attraktivität des Produkts steigern und somit die Kundenzufriedenheit erhöhen. **

Wie entstehen Eiskristalle und welche Faktoren beeinflussen ihre Formgebung?
Eiskristalle entstehen durch die Kristallisation von Wassermolekülen in kalter Luft. Die Formgebung wird durch Faktoren wie Temperatur, Luftfeuchtigkeit und Luftströmungen beeinflusst. Unterschiedliche Bedingungen führen zu verschiedenen Formen von Eiskristallen, wie zum Beispiel hexagonale Plättchen oder dendritische Strukturen. **
Wie entstehen Eiskristalle und welche Faktoren beeinflussen ihre Formgebung?
Eiskristalle entstehen durch die Kristallisation von Wassermolekülen in der Atmosphäre bei Temperaturen unter dem Gefrierpunkt. Die Formgebung der Eiskristalle wird durch Faktoren wie Luftfeuchtigkeit, Temperatur, Luftströmungen und die Art der Keime beeinflusst, an denen sich die Kristalle bilden. Die genaue Form eines Eiskristalls hängt von der spezifischen Kombination dieser Faktoren ab. **
Top-Angebote
Produkte zum Begriff Formgebung:
-
Karosserie Reparatur & Lackierung, Fachbücher von Karl Damschen, Edmund HoletzkeDie Reparatur von Karosserie und die Instandhaltung von Fahrzeugen sind wirtschaftlich wichtige Bereiche in der Werkstatt. Eine umfassende Aus- und Weiterbildung ist dabei unverzichtbar, um das betriebswirtschaftliche Potenzial ausschöpfen zu können. In der vollständig überarbeiteten 7. Auflage des Standardwerks "Karosserie Reparatur & Lackierung inkl. Unfallschaden-Abwicklung" wird ausführlich beschrieben, wie beschädigte Fahrzeuge fachgerecht wieder instandgesetzt werden können. Es behandelt alle Schritte einer Autoreparatur bei einem Unfall, beginnend bei den Grundlagen der Karosserie-Reparatur, gefolgt von der Werkstoffkunde, der Kalkulation von Unfallschäden, der Arbeitsplatzgestaltung und dem Werkzeugeinsatz. Zahlreiche praktische Beispiele veranschaulichen dabei die logischen Prozessabläufe. Mit einer neuen Strukturierung des Inhalts in die vier übergeordneten Buchteile I Karosserietechnik II Unfallschaden-Instandsetzungspraxis III Spezial-Reparaturmethoden IV Markt und Betriebsorganisation eignet sich das Buch nun inhaltlich gleichermassen als Lehrbuch und Nachschlagewerk. Neu: In der 7. Auflage wird es um eine interaktive Aufgabensammlung ergänzt, die über den kostenlosen Onlineservice InfoClick heruntergeladen werden kann. Das Ziel dieses interaktiven PDF-Dokuments ist es, eine aktive und praktische Auseinandersetzung mit dem Lehrstoff zu ermöglichen. Durch das Eintragen eigener Lösungen und die sofortige Überprüfung der Richtigkeit werden Lerneffekt und Verständnis gesteigert.99,80 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,5 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa51,15 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter
-
Damschen, Karl: Karosserie Reparatur & LackierungKarosserie Reparatur & Lackierung , Die Reparatur von Karosserie und die Instandhaltung von Fahrzeugen sind wirtschaftlich wichtige Bereiche in der Werkstatt. Eine umfassende Aus- und Weiterbildung ist dabei unverzichtbar, um das betriebswirtschaftliche Potenzial ausschöpfen zu können. In der vollständig überarbeiteten 7. Auflage des Standardwerks "Karosserie Reparatur & Lackierung inkl. Unfallschaden-Abwicklung" wird ausführlich beschrieben, wie beschädigte Fahrzeuge fachgerecht wieder instandgesetzt werden können. Es behandelt alle Schritte einer Autoreparatur bei einem Unfall, beginnend bei den Grundlagen der Karosserie-Reparatur, gefolgt von der Werkstoffkunde, der Kalkulation von Unfallschäden, der Arbeitsplatzgestaltung und dem Werkzeugeinsatz. Zahlreiche praktische Beispiele veranschaulichen dabei die logischen Prozessabläufe. Mit einer neuen Strukturierung des Inhalts in die vier übergeordneten Buchteile I Karosserietechnik II Unfallschaden-Instandsetzungspraxis III Spezial-Reparaturmethoden IV Markt und Betriebsorganisation eignet sich das Buch nun inhaltlich gleichermaßen als Lehrbuch und Nachschlagewerk. NEU: In der 7. Auflage wird es um eine interaktive Aufgabensammlung ergänzt, die über den kostenlosen Onlineservice InfoClick heruntergeladen werden kann. Das Ziel dieses interaktiven PDF-Dokuments ist es, eine aktive und praktische Auseinandersetzung mit dem Lehrstoff zu ermöglichen. Durch das Eintragen eigener Lösungen und die sofortige Überprüfung der Richtigkeit werden Lerneffekt und Verständnis gesteigert. , Poliermaschine > Autopflege & Aufbereitung , Auflage: 7., überarbeitete Auflage, Erscheinungsjahr: 20231215, Produktform: Leinen, Autoren: Damschen, Karl~Holetzke, Edmund, Auflage: 24007, Auflage/Ausgabe: 7., überarbeitete Auflage, Seitenzahl/Blattzahl: 930, Abbildungen: zahlreiche, Keyword: ADAS-Kalibrierung; Abschnittsreparatur; Aerosoldosen; Aluminium; Aluminium-Karosseriebleche; Atemschutzmaßnahmen; Aufspulvorrichtung; Ausbeularbeiten; Ausbeultechniken; Ausbeulwerkzeug; Autoscheibe; Autowaschanlage; Basisfarbe; Beilackieren; Beispritzen; Bionik; Blechteile; CFK; Cabrio-Limousine; Cabriolet; Coupé; Crashmanagement; Decklack; Decklackierung; Deckvermögen; Deformationsverhalten; Draht-Zieh-Methode; Druckgießverfahren; Druckluftanlage; EDV-Schadenkalkulation; Elektronische Karosserievermessung; Erlkönige; Fahrwerksdiagnose; Fahrzeug-Schiebedach; Fahrzeugbestand; Fahrzeugkarosserie; Farbton-Überprüfung; Felgenaufbereitung; Fügegeräte; Fügesymbole; Fügetechniken, Fachschema: Instandhaltung - Instandsetzung~Karosserie - Karosseriebau~Auto / Kraftfahrzeugtechnik~Fahrzeug / Kraftfahrzeug~KFZ~Kraftfahrzeug - Kraftfahrzeugtechnik~Kraftwagen~Reparatur~Technik~Technologie, Fachkategorie: Technisches Handwerk~Technologie, allgemein, Warengruppe: HC/Maschinenbau/Fertigungstechnik, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 244, Breite: 175, Höhe: 45, Gewicht: 2056, Produktform: Gebunden, Genre: Mathematik/Naturwissenschaften/Technik/Medizin,99,80 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
"Welche Faktoren beeinflussen die Formgebung von Gebäuden?"
Die Formgebung von Gebäuden wird von verschiedenen Faktoren beeinflusst, darunter die Funktion des Gebäudes, die Umgebung, in der es sich befindet, und die kulturellen und ästhetischen Vorlieben der Bauherren. Auch technologische Entwicklungen und Baustoffe spielen eine wichtige Rolle bei der Gestaltung von Gebäuden. Letztendlich beeinflussen auch ökonomische Aspekte wie Budget und Baukosten die Formgebung von Gebäuden. **
-
Wie beeinflusst die Formgebung die Funktionalität eines Objekts?
Die Formgebung eines Objekts bestimmt, wie es benutzt werden kann und wie gut es seine Funktion erfüllt. Eine ergonomische Form kann die Bedienung erleichtern und den Komfort verbessern. Eine durchdachte Formgebung kann auch die Effizienz und Leistung eines Objekts steigern. **
-
Wie oft sollte man sein Fahrzeug waschen, um Lack und Karosserie optimal zu pflegen?
Es wird empfohlen, sein Fahrzeug alle 1-2 Wochen zu waschen, um Schmutz und Ablagerungen zu entfernen und den Lack zu schützen. In Regionen mit strengen Wetterbedingungen oder hoher Luftverschmutzung kann es ratsam sein, das Fahrzeug häufiger zu reinigen. Eine regelmäßige Wäsche hilft, Rostbildung und Lackbeschädigungen vorzubeugen und den Wert des Fahrzeugs zu erhalten. **
-
Wie beeinflussen natürliche Prozesse die Formgebung von Landschaften und Organismen? Welche Rolle spielt die natürliche Formgebung bei der Gestaltung der Umwelt?
Natürliche Prozesse wie Erosion, Verwitterung und Plattentektonik formen Landschaften durch die Bildung von Bergen, Tälern und Küstenlinien. Diese Formgebung beeinflusst auch die Entwicklung von Organismen, indem sie Lebensräume und ökologische Nischen schafft. Die natürliche Formgebung spielt eine entscheidende Rolle bei der Gestaltung der Umwelt, da sie die Vielfalt und Stabilität von Ökosystemen beeinflusst und Lebensgrundlagen für Pflanzen, Tiere und Menschen schafft. **
Ähnliche Suchbegriffe für Formgebung
-
ST | metallisch gefülltes Epoxidharz-System für Reparatur und Formgebung | 0,5 kg | hellgrauWEICON ST eignet sich für vielseitige Reparaturen und Ausbesserungsarbeiten von Maschinenteilen und Werkstücken aus rostfreiem Stahl, wie Tanks, Leitungen, Behälter, Trichter und Flansche. Das Epoxidharz-System kann in der chemischen Industrie, im gesamten Marine- sowie Binnenschifffahrtsbereich, in Abwasseranlagen, in der Papierindustrie und in vielen weiteren Bereichen eingesetzt werden. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 38.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,7 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 96.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,2·1012 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 7300-7900 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Edelstahl Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812943 ISSA-Code: 75.509.34/35 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:50 Mischungsverhältnis nach Volumen: 100:50 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 6 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 4,7 kJ/m2 Schrumpf: 0,14 % Stahl 1.0338 sandgestrahlt: 14.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +48 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1.7 kg/m2 Viskosität der Mischung|bei +25 °C: 550.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +50 °C Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 48.0 MPa67,03 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter
-
F | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,5 kg | aluminium metallicWEICON F ist speziell für Anwendungen an Teilen aus Aluminium, dessen Legierungen, Magnesium und anderen Leichtmetallen geeignet. WEICON F kann für kostengünstige Reparaturen aller Art, zum Ausfüllen von Lunkerstellen an Leichtmetallguss und zur Rekonstruktion von Teilen verwendet werden. Das Epoxidharz-System kann im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 53.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,9 g/cm3 Dichte Harz: 2.1 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,41 ·1012 Ω·m E-Modul (Biege)|DIN EN ISO 178: 5500-5600 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4400 - 5000 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 36 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812921 ISSA-Code: 75.509.09/10 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 12 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:20 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 5 Std. Schrumpf: 0,12 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Topfzeit|bei 20 °C, 500 g Ansatz: 15 Min. Verbrauch|Schichtstärke 1,0 mm: 1,9 kg/m2 Viskosität der Mischung|bei +25 °C: 880.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +51 °C Wärmekapazität|DIN EN ISO 22007-4: 1.02 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 31.0 MPa42,40 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter
-
BR | bronzegefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | bernstein, transparentDas Epoxidharz-System WEICON BR eignet sich besonders für das Ausfüllen von Lunkern und zur Reparatur und Aufarbeitung von Bronzeteilen und Bronzegussteilen. Es kann im gesamten Marine- und Binnenschifffahrtsbereich sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. Beispielsweise kann es zur Reproduktion von Bronzebauteilen genutzt werden, die starke Schäden aufweisen. Dabei stellt WEICON BR eine echte Alternative zum aufwendigen Hartlöten dar. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 35.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0.9 % Dichte der Mischung: 1,8 g/cm3 Dichte Harz: 1.1 g/cm3 Dichte Härter: 1.9 g/cm3 Druckfestigkeit|DIN EN ISO 604: 91.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,8·1012 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 7000-7200 MPa Edelstahl V2A sandgestrahlt: 20.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Bronze Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 87±3 IMPA-Code: 812910/11 ISSA-Code: 75.509.05/06 max. Schichtstärke|je Arbeitsgang: 12.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:100 Mischungsverhältnis nach Volumen: 100:58 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,28 % Stahl 1.0338 sandgestrahlt: 18.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +47 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,8 kg/m2 Viskosität der Mischung|bei +25 °C: 750.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +50 °C Wärmekapazität|DIN EN ISO 22007-4: 0.82 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.5 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 55.0 MPa41,59 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter
-
F | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | aluminium metallicWEICON F ist speziell für Anwendungen an Teilen aus Aluminium, dessen Legierungen, Magnesium und anderen Leichtmetallen geeignet. WEICON F kann für kostengünstige Reparaturen aller Art, zum Ausfüllen von Lunkerstellen an Leichtmetallguss und zur Rekonstruktion von Teilen verwendet werden. Das Epoxidharz-System kann im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 53.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,9 g/cm3 Dichte Harz: 2.1 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,41 ·1012 Ω·m E-Modul (Biege)|DIN EN ISO 178: 5500-5600 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4400 - 5000 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 36 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812921/22 ISSA-Code: 75.509.09/10 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 12 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:20 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 5 Std. Schrumpf: 0,12 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Topfzeit|bei 20 °C, 500 g Ansatz: 15 Min. Verbrauch|Schichtstärke 1,0 mm: 1,9 kg/m2 Viskosität der Mischung|bei +25 °C: 880.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +51 °C Wärmekapazität|DIN EN ISO 22007-4: 1.02 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 31.0 MPa27,31 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter
-
Wie entstehen Eiskristalle und welche Faktoren beeinflussen ihre Formgebung?
Eiskristalle entstehen durch die Kristallisation von Wasser bei Temperaturen unter dem Gefrierpunkt. Die Formgebung wird beeinflusst durch die Temperatur, Luftfeuchtigkeit und Bewegung des Wasserdampfs in der Atmosphäre. Die genaue Form eines Eiskristalls hängt von der Anzahl und Anordnung der Wassermoleküle ab. **
-
Wie kann die Formgebung eines Produkts die Funktionalität verbessern?
Durch eine ergonomische Formgebung kann die Benutzerfreundlichkeit erhöht werden, indem sie die Handhabung erleichtert und den Komfort verbessert. Eine optimierte Form kann auch die Effizienz steigern, indem sie die Leistung des Produkts verbessert und mögliche Fehler reduziert. Zudem kann eine ansprechende Formgebung die Attraktivität des Produkts steigern und somit die Kundenzufriedenheit erhöhen. **
-
Wie entstehen Eiskristalle und welche Faktoren beeinflussen ihre Formgebung?
Eiskristalle entstehen durch die Kristallisation von Wassermolekülen in kalter Luft. Die Formgebung wird durch Faktoren wie Temperatur, Luftfeuchtigkeit und Luftströmungen beeinflusst. Unterschiedliche Bedingungen führen zu verschiedenen Formen von Eiskristallen, wie zum Beispiel hexagonale Plättchen oder dendritische Strukturen. **
-
Wie entstehen Eiskristalle und welche Faktoren beeinflussen ihre Formgebung?
Eiskristalle entstehen durch die Kristallisation von Wassermolekülen in der Atmosphäre bei Temperaturen unter dem Gefrierpunkt. Die Formgebung der Eiskristalle wird durch Faktoren wie Luftfeuchtigkeit, Temperatur, Luftströmungen und die Art der Keime beeinflusst, an denen sich die Kristalle bilden. Die genaue Form eines Eiskristalls hängt von der spezifischen Kombination dieser Faktoren ab. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.